Lassen / RVS
RVS lassen
Roestvast staal lassen met TIG en MIG/MAG, in een lasruimte die gescheiden is van het staalwerk. Van één onderdeel tot een serie, voor bedrijven in de regio en door heel Nederland.
- Binnen 24 uur uw offerte
- Geen minimale afname
- Tekening niet verplicht
- Ervaring
- 15+JAAR
- Technieken
- MIG/MAG · TIG
- Afname
- Vanaf 1STUK
- Offerte
- < 24UUR
Offerte aanvragen
In drie stappen uw offerte
Beschrijf wat u nodig heeft
Een tekening is niet verplicht: een schets, een foto of een oud onderdeel is genoeg om mee te beginnen.
Wij kijken het na en bellen
Wij nemen materiaal, lastechniek en afwerking met u door, en zeggen het eerlijk als wij iets niet zien zitten.
Binnen 24 uur uw offerte
Op werkdagen heeft u binnen 24 uur een offerte met prijs en levertermijn. Daarna plannen wij het werk in.
Geen rekenmodule, wel een mens die uw aanvraag bekijkt. Offerte aanvragen →
Wat is RVS lassen?
RVS lassen is het verbinden van roestvast staal met een elektrische boog, waarbij het materiaal plaatselijk smelt en met toevoegmateriaal aan elkaar groeit. Een beschermgas houdt zuurstof bij het smeltbad weg, zodat de lasverbinding schoon blijft en het chroom zijn werk kan blijven doen. Dat chroom vormt namelijk de dunne laag die roestvorming tegenhoudt, en juist die laag is bij het lassen kwetsbaar.
RVS is goed lasbaar, maar vraagt meer aandacht dan staal. Het geleidt warmte slechter en zet ongeveer anderhalf keer zoveel uit, waardoor er sneller vervorming optreedt. Daarnaast kan het materiaal bij te veel warmte plaatselijk chroom verliezen, wat de corrosiebestendigheid aantast. Beheerste warmte-inbreng en de juiste lastechniek zijn dus belangrijker dan snelheid.
Onze technieken voor het lassen van RVS
TIG lassen
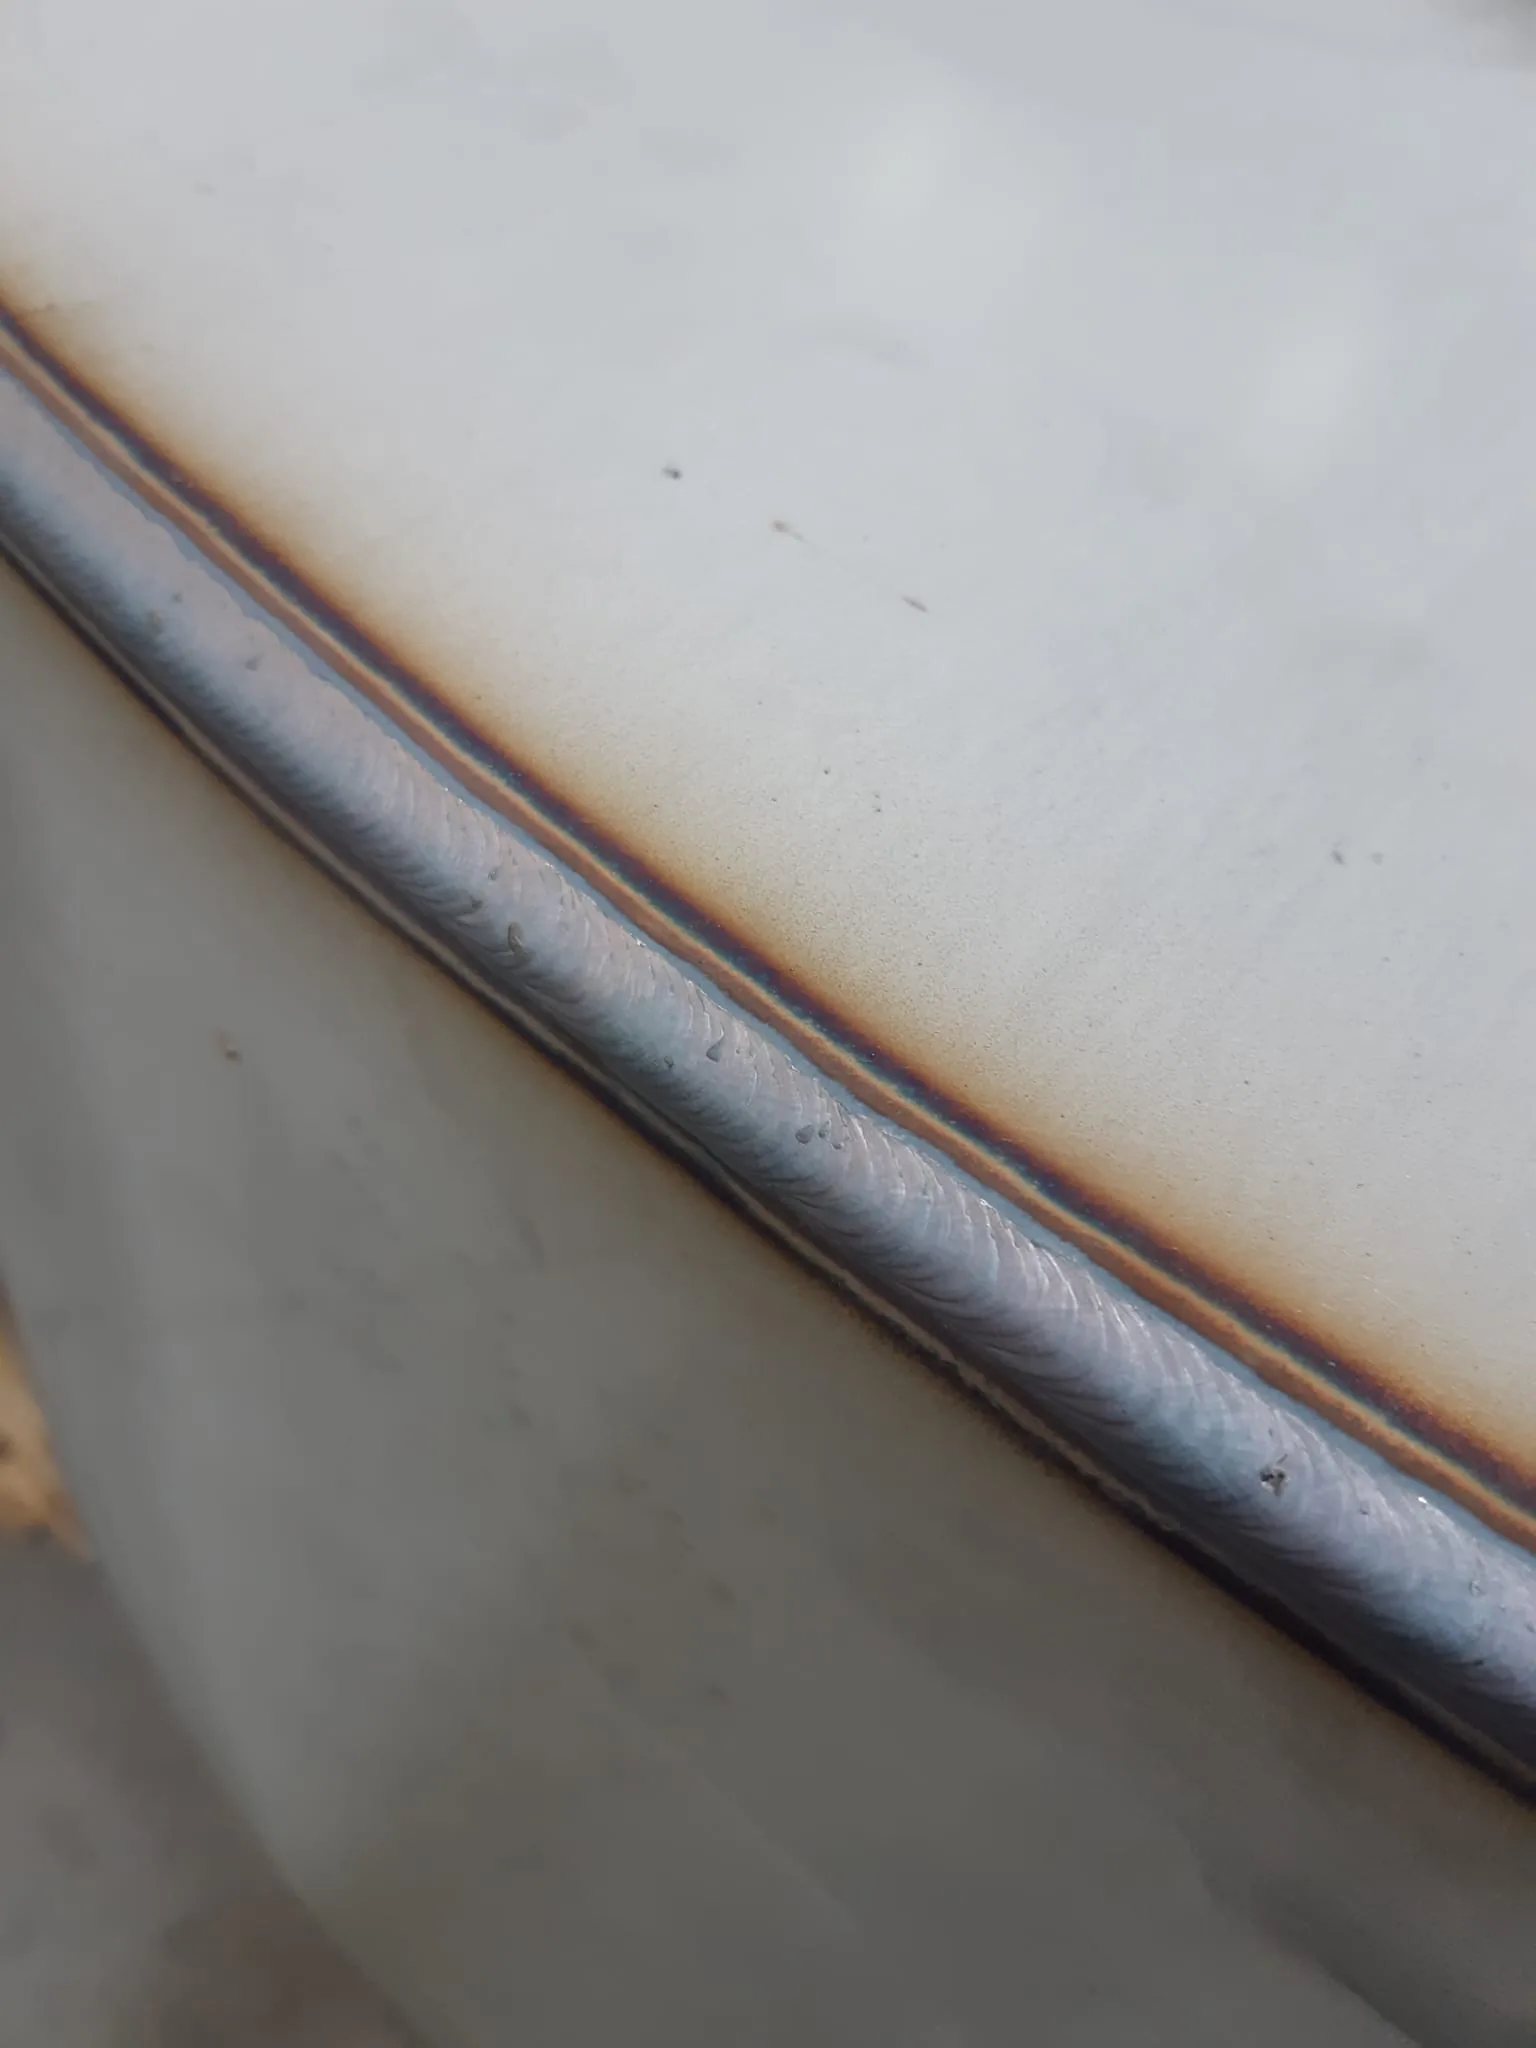
Tungsten inert gas lassen, met een niet-afsmeltende elektrode en argon als inert gas. De lasser voegt het toevoegmateriaal met de hand toe, wat veel controle geeft over het smeltbad. Dat maakt TIG de eerste keuze voor dunne platen, zichtwerk en leidingwerk: strakke lasnaden, weinig spatten en een hoge laskwaliteit.
MIG/MAG lassen
Metal inert gas lassen met een continu aangevoerde lasdraad. Voor roestvast staal gebruiken wij een gasmengsel met een klein aandeel actief gas, wat de boog stabieler maakt. Deze methode gaat sneller dan TIG en is daardoor geschikt voor langere lasnaden, dikkere platen en constructies waar de las niet in het zicht ligt.
Welke lastechniek de juiste keuze is, hangt af van de dikte, de constructie en de eisen aan het uiterlijk. Wij bespreken dat vooraf, zodat u niet betaalt voor een afwerking die u niet nodig heeft. Elektrode lassen en puntlassen doen wij niet.
RVS gescheiden van staalwerk
Wij lassen roestvast staal in een aparte ruimte, los van het staalwerk. Dat is geen luxe: vonken en slijpstof van gewoon staal hechten zich aan het oppervlak van RVS en gaan daar roesten. Het onderdeel lijkt dan te roesten, terwijl het ijzer van buitenaf komt. Gescheiden werken voorkomt die vervuiling, en dat is precies waarom veel klanten uit de voedingsmiddelenindustrie bij ons terechtkomen.
Ook gereedschap houden wij gescheiden. Borstels en slijpschijven die op staal gebruikt zijn, komen niet op roestvast staal.
Nabehandeling: beitsen, slijpen en polijsten
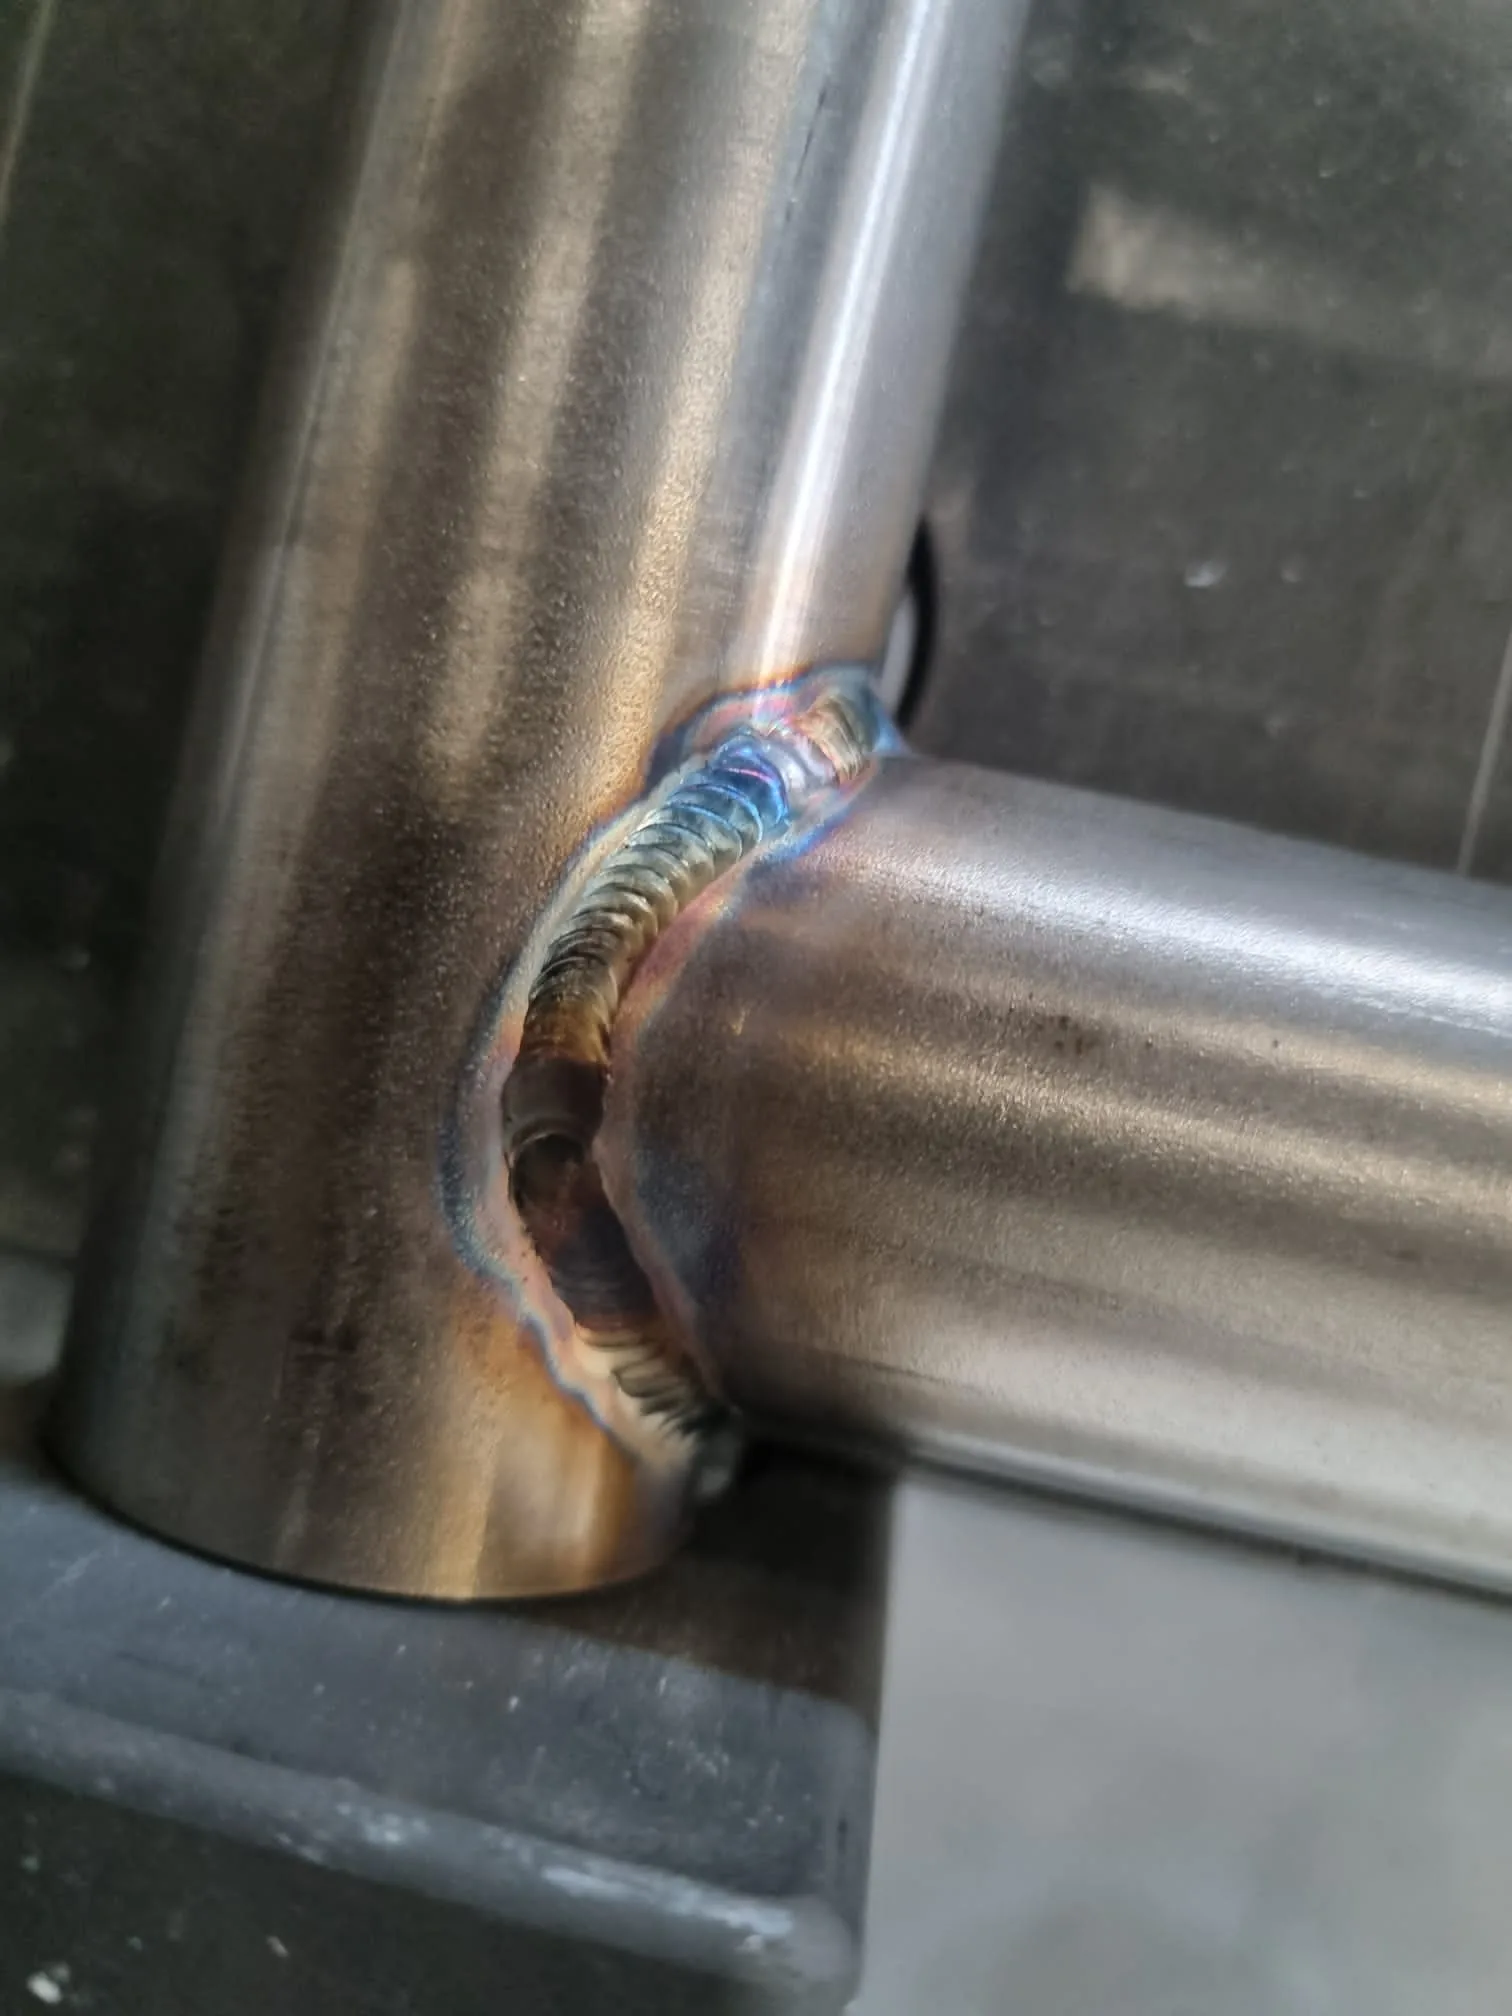
Na het lassen blijven er aanloopkleuren achter rond de lasnaad. Die verkleuring is meer dan een schoonheidsfout: op die plek is de beschermlaag aangetast en kan corrosie ontstaan. Wij behandelen dat in eigen huis.
- Elektrolytisch beitsen met een Ensitech TIG Brush. Dat reinigt de lasnaad en herstelt de passieve laag, zonder agressieve pasta's.
- Slijpen en polijsten naar wens, standaard met korrel 320. Zo loopt de lasnaad mooi door in het oppervlak.
- Glasparelstralen van kleine delen in onze straalcabine, voor een egaal mat oppervlak.
Nabewerking is altijd op verzoek. Geef bij de aanvraag door in welke staat u het product wilt ontvangen, dan staat dat in de offerte.
Welke soorten RVS lassen wij?
Wij werken met de gangbare austenitische soorten, waaronder 304 en 316, en met de L-varianten daarvan.
- 304 en 304L: de standaard voor binnenwerk en droge omgevingen.
- 316 en 316L: met molybdeen, beter bestand tegen chloriden, zout en reinigingsmiddelen.
- L-varianten: een lager koolstofgehalte, waardoor de zone naast de las minder gevoelig is voor corrosie. Bij laswerk een verstandige keuze.
Wilt u weten welke soort bij uw toepassing past? Zet het in uw aanvraag, dan denken wij mee.
Wat wij maken in roestvast staal
- Machinebouw: machineframes, onderstellen en samengestelde machinedelen.
- Voedingsmiddelenindustrie: bordessen, opvangbakken, tanks en constructiedelen die dagelijks gereinigd worden.
- Interieur en bouw: trapleuningen, hekwerken en bordessen.
- Reparatie en aanpassing: losse reparaties beoordelen wij per geval; soms is vervangen verstandiger dan lassen.
Een tekening is niet verplicht. Een schets, een foto of een oud onderdeel is genoeg om mee te beginnen. Levert u wel een tekening aan, dan werken wij het liefst met DXF, STEP of PDF.
Van plaat tot compleet product
Omdat wij RVS lasersnijden en lassen onder één dak doen, komt uw product in één keer rond. Wij snijden de delen, lassen ze, werken ze af en assembleren waar nodig. Dat scheelt transport, wachttijd en discussie over wie waar verantwoordelijk voor is.
- Snijden op de 6 kW fiber laser, RVS van 1 tot 12 mm
- Lassen met TIG en MIG/MAG op een Siegmund opspantafel, voor vlak en haaks werk
- Boren, verzinken en tappen tot M16
- Beitsen, slijpen, polijsten en stralen
- Kanten, zetten, verspanen en volbadbeitsen via vaste partners
Laswerk wordt visueel gecontroleerd voordat het de deur uit gaat. Certificering is in overleg mogelijk.
Veelgestelde vragen over RVS lassen
Is RVS makkelijk te lassen?
Roestvast staal is goed lasbaar, maar minder vergevingsgezind dan staal. Het geleidt warmte slechter, zet meer uit en verkleurt rond de las. Met de juiste warmte-inbreng, het juiste toevoegmateriaal en een nabehandeling van de lasnaad is het resultaat sterk en corrosiebestendig.
Kunt u RVS met MIG/MAG lassen?
Ja. Voor langere naden en dikkere platen lassen wij RVS met MIG/MAG, met een geschikt gasmengsel. Voor dun materiaal en zichtwerk kiezen wij TIG, omdat dat rustiger en nauwkeuriger gaat.
Kunt u RVS aan staal lassen?
Dat kan met speciaal toevoegmateriaal, maar het is zelden verstandig. Op de overgang ontstaat een zwakke plek waar corrosie begint, zeker buiten of in een natte omgeving. Wij bespreken liever een constructie waarin beide materialen los blijven, bijvoorbeeld met een boutverbinding.
Waarom moet RVS na het lassen gebeitst worden?
Door de warmte ontstaan aanloopkleuren en is de chroomlaag plaatselijk aangetast. Beitsen haalt die laag weg en laat een schoon oppervlak achter dat zich weer passiveert. Zonder die stap begint corrosie vaak juist naast de lasnaad.
Wat is de maximale dikte die u kunt lassen?
Daar hanteren wij geen vaste grens. Stuur uw aanvraag in en wij zeggen eerlijk of wij het aankunnen; zo niet, dan geven wij dat aan.
Wat kost RVS laswerk?
Dat hangt af van de lengte van de lasnaden, de dikte, de techniek en de gewenste afwerking. Beschrijf uw project, dan heeft u op werkdagen binnen 24 uur een offerte.
RVS laswerk uitbesteden bij K&S Metaaltechniek
Met meer dan 15 jaar ervaring lassen wij roestvast staal voor machinebouwers, installateurs en productiebedrijven. U spreekt direct met de eigenaar, zonder tussenpersonen. Beschrijf uw laswerk met materiaal, aantallen en de gewenste levertermijn, dan heeft u op werkdagen binnen 24 uur een offerte. Liever eerst overleggen? Bel 0522 201 714.
Ook aluminium lassen en staal lassen doen wij in eigen huis, met TIG en MIG/MAG.
Technische achtergrond
Voor wie het naadje van de kous wil weten. Klap open wat u zoekt.
Wat bepaalt de kwaliteit van een RVS las
Bij roestvast staal telt niet alleen de sterkte van de verbinding, maar ook of het materiaal roestvast blijft. Daar letten wij op:
- Warmte-inbreng. Te veel warmte geeft vervorming en brede aanloopkleuren. Wij lassen in kortere trajecten en laten het werk tussendoor afkoelen.
- Toevoegmateriaal. De lasdraad moet bij de legering passen, bijvoorbeeld een 316-draad bij 316-materiaal. Anders wordt de las het zwakste punt in de constructie.
- Beschermgas. Argon, eventueel met een klein aandeel actief gas bij MAG, houdt de lucht bij het smeltbad weg. Komt er toch zuurstof bij, dan ontstaat poreusheid.
- Schoon werken. Geen ijzer van staalwerk op het RVS, geen vet of vocht op de naad.
- Positie. Onderhands lassen geeft het rustigste smeltbad. Met de opspantafel en de lasmanipulator draaien wij het werkstuk in de juiste stand.
Laswerk wordt visueel gecontroleerd voordat het de deur uit gaat. Ziet een las er niet goed uit, dan halen wij hem eruit en doen wij het opnieuw.
Achtergrond
Meer over lasersnijwerk
RVS-onderdelen die gelast worden
Waar u in het ontwerp rekening mee houdt
Lees verder →BlogCorrosie voorkomen bij RVS
Waarom aanloopkleuren eraf moeten
Lees verder →BlogHet verschil tussen RVS 304 en 316
Welke soort u kiest en wat dat scheelt
Lees verder →BlogRVS-dikte voor voedselverwerking
Welke dikte past bij verwerkingslijnen
Lees verder →Offerte aanvragen
Vertel wat u nodig heeft
Beschrijf wat er gelast of gemaakt moet worden, met het materiaal en de aantallen. Een tekening mag, een foto of schets is ook genoeg. Op werkdagen heeft u binnen 24 uur een offerte.
- Binnen 24 uur uw offerte op werkdagen, met prijs en levertermijn
- Tekening niet verplicht een schets, foto of oud onderdeel is genoeg
- Geen minimale afname één stuk is net zo welkom als een serie
- Direct contact met de eigenaar geen tussenpersonen
- Laswerk visueel gecontroleerd voordat het de deur uit gaat
Liever meteen overleggen?0522 201 714
Aanvraag metaalbewerking
Beschrijf wat er gemaakt of bewerkt moet worden. Alleen plaatdelen laten snijden? Kies lasersnijwerk.