Lassen / TIG
TIG lassen
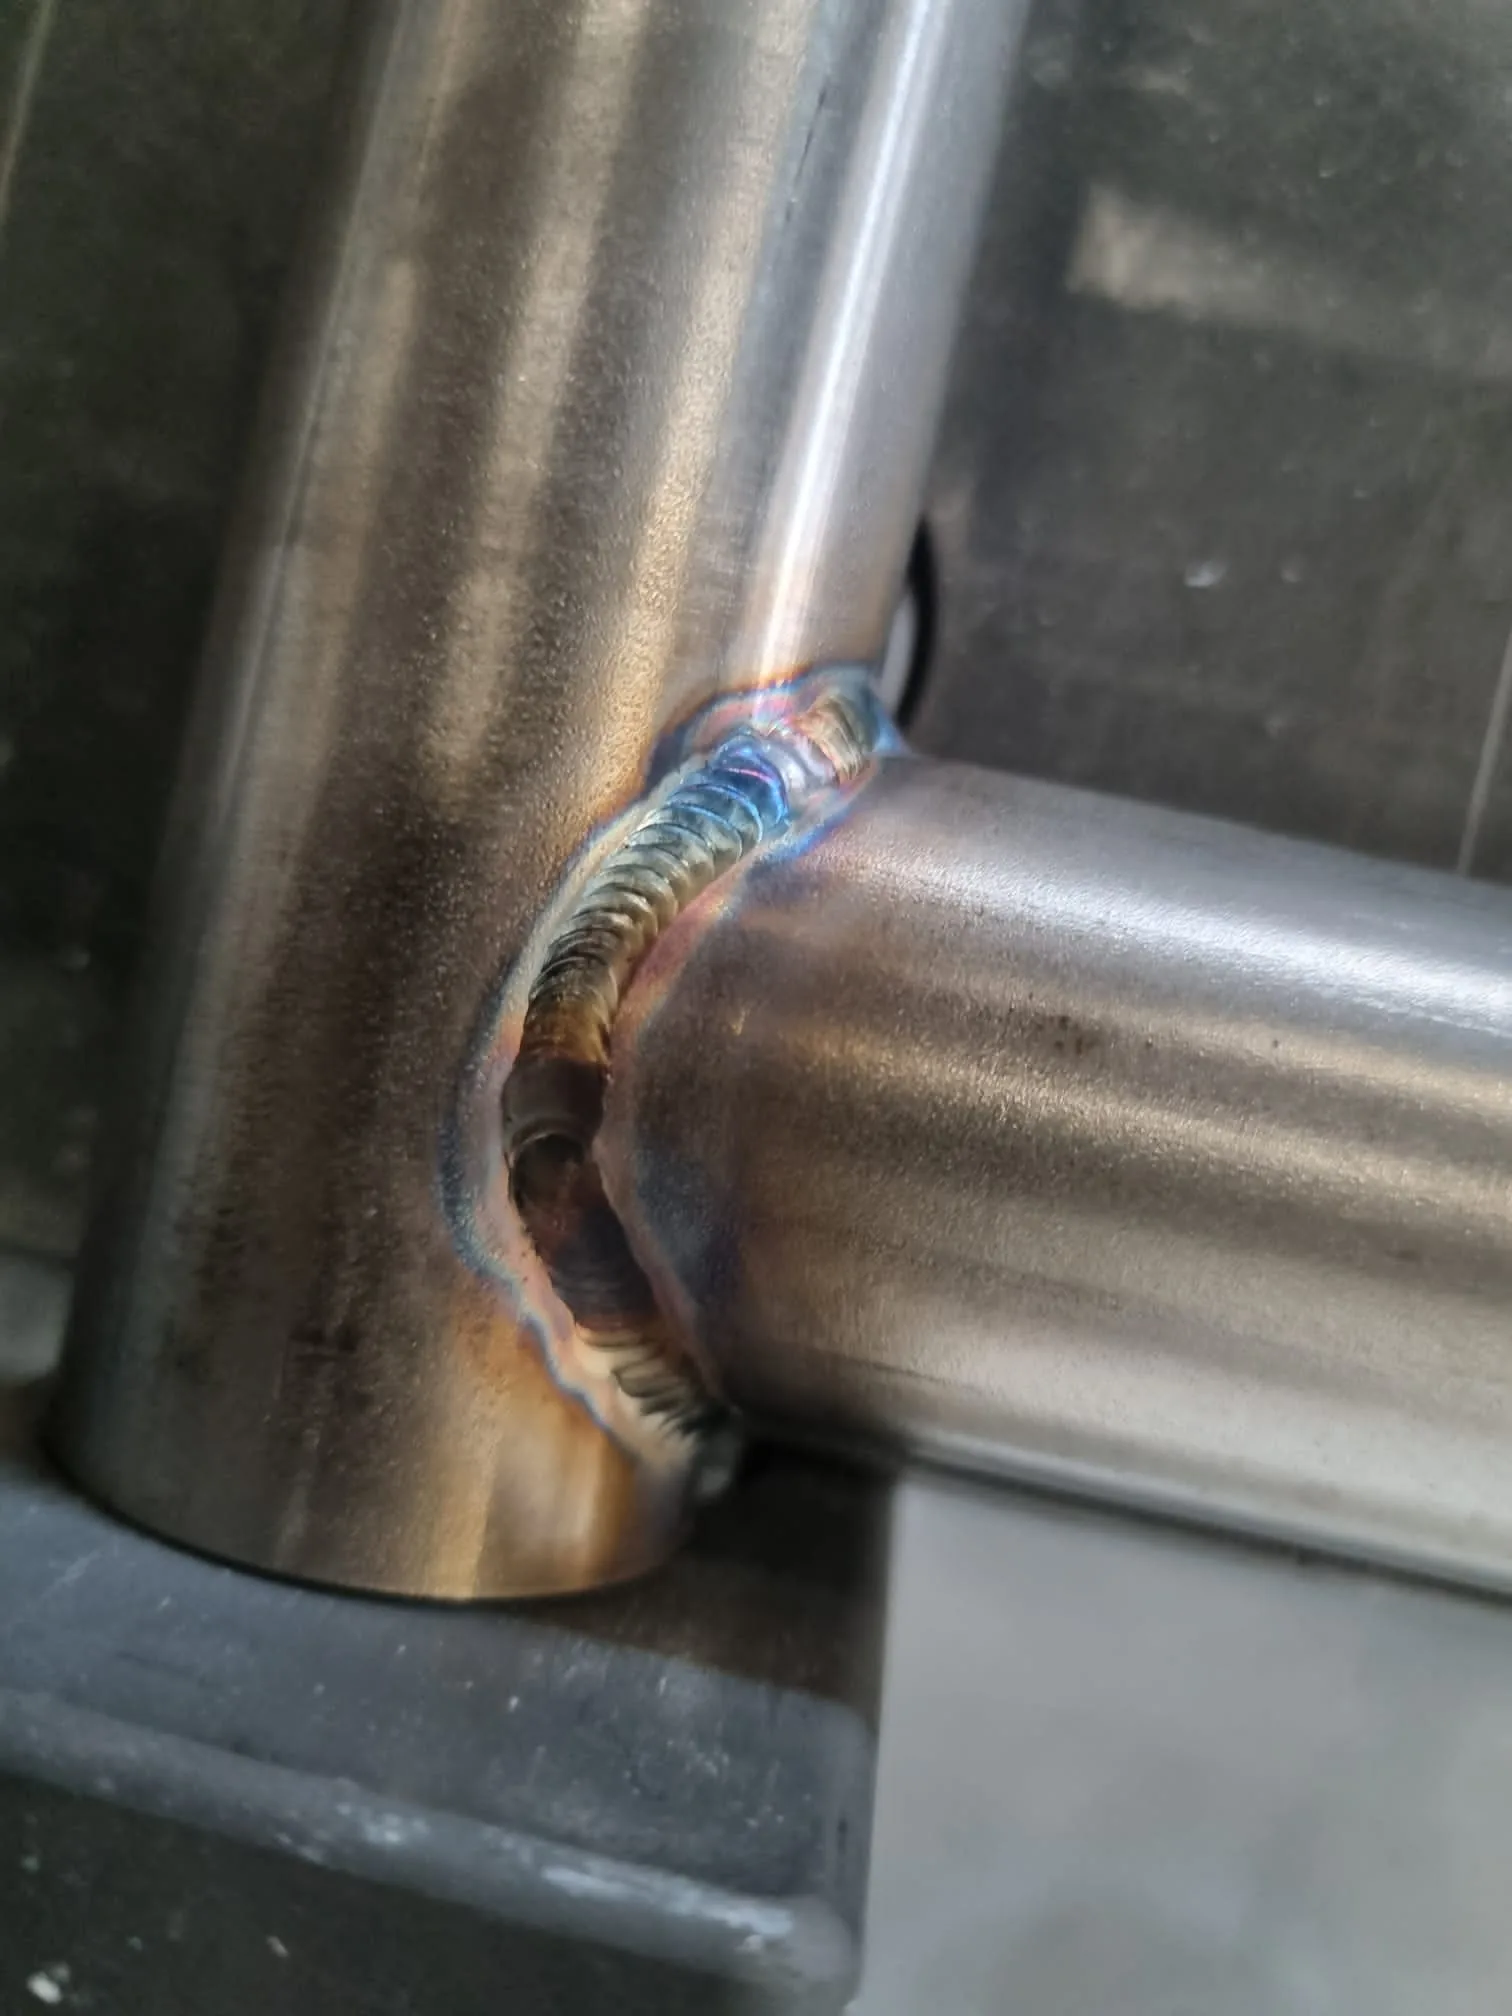
TIG lassen van RVS, aluminium en staal met Lorch AC/DC tot 250 ampère. Strakke, schone lasnaden, ook bij dun materiaal en zichtwerk. Vanaf één stuk, voor bedrijven in de regio en door heel Nederland.
- Binnen 24 uur uw offerte
- Geen minimale afname
- Tekening niet verplicht
- Ervaring
- 15+JAAR
- Technieken
- MIG/MAG · TIG
- Afname
- Vanaf 1STUK
- Offerte
- < 24UUR
Offerte aanvragen
In drie stappen uw offerte
Beschrijf wat u nodig heeft
Een tekening is niet verplicht: een schets, een foto of een oud onderdeel is genoeg om mee te beginnen.
Wij kijken het na en bellen
Wij nemen materiaal, lastechniek en afwerking met u door, en zeggen het eerlijk als wij iets niet zien zitten.
Binnen 24 uur uw offerte
Op werkdagen heeft u binnen 24 uur een offerte met prijs en levertermijn. Daarna plannen wij het werk in.
Geen rekenmodule, wel een mens die uw aanvraag bekijkt. Offerte aanvragen →
Wat is TIG lassen?
TIG lassen staat voor tungsten inert gas lassen, in het Engels ook wel gas tungsten arc welding (GTAW). Tussen een niet-afsmeltende wolfraamelektrode en het werkstuk brandt een elektrische boog die het materiaal laat smelten. Een inert beschermgas, meestal argon, stroomt om de boog en beschermt het smeltbad tegen zuurstof uit de lucht.
Anders dan bij MIG/MAG smelt de elektrode niet mee. Het toevoegmateriaal voegt de lasser met de hand toe, terwijl hij met de andere hand de toorts bedient en de warmte doseert. Dat vraagt vakmanschap, maar levert wel de rustigste en schoonste lasnaad op van alle handmatige lasprocessen: weinig spatten, geen slak en een nauwkeurig te sturen smeltbad.
Wanneer kiest u TIG lassen?
TIG is de juiste keuze als het resultaat zichtbaar blijft of als het materiaal dun is. Denk aan leidingwerk, RVS zichtwerk, aluminium behuizingen en onderdelen waar maatvastheid telt. Door de beheerste warmte-inbreng blijft de vervorming beperkt en blijft de omgeving van de las schoon.
Gaat het om lange naden of om series, dan is MIG/MAG lassen sneller en meestal de betere keuze. In één product combineren wij de twee vaak: de constructie met MIG/MAG, de zichtnaden met TIG.
Voordelen van TIG lassen
- Strakke, gelijkmatige lasnaad met weinig tot geen spatten
- Geschikt voor dun materiaal, waar andere technieken doorbranden
- Goede controle over de warmte-inbreng, dus weinig vervorming
- Schone las zonder slak, wat nabewerking scheelt
Waar u rekening mee houdt
- Langzamer dan MIG/MAG, dus minder geschikt voor lange naden en grote series
- Het materiaal moet schoon zijn: vet, verf of oxide geeft een onrustige las
- Bij RVS blijven aanloopkleuren achter, die wij elektrolytisch wegbeitsen
TIG lassen per materiaal
RVS
Roestvast staal lassen wij met gelijkstroom en argon als beschermgas. Wij houden de warmte laag, zodat de chroomlaag zo min mogelijk wordt aangetast. Na het lassen beitsen wij de aanloopkleuren weg met een Ensitech TIG Brush, zodat het oppervlak zich weer passiveert. RVS lassen wij in een ruimte gescheiden van het staalwerk.
Aluminium
Aluminium lassen wij met wisselstroom. De ene halve golf breekt de taaie oxidelaag open, de andere zorgt voor de inbranding. Onze Lorch AC/DC lasapparatuur gaat tot 250 ampère, genoeg om ook dikker aluminium door te lassen. Een schone voorbereiding is hier belangrijker dan bij welk ander materiaal ook.
Staal
Bij staal gebruiken wij TIG vooral voor dun plaatwerk, hechtlassen en zichtnaden. Voor constructiewerk in staal is MIG/MAG doorgaans efficiënter.
TIG of MIG/MAG: wat past bij uw werk?
| TIG lassen | MIG/MAG lassen | |
|---|---|---|
| Snelheid | Lage lassnelheid, relatief langzaam lasproces | Hoge lassnelheid |
| Precisie | Zeer hoog, volledige controle | Goed, maar minder fijn te sturen |
| Materiaaldikte | Dun plaatwerk tot middeldik | Middeldik tot dikkere materialen |
| Uiterlijk | Strakke naad, nauwelijks lasspatten | Meer spatten, vaak bijwerken bij zichtwerk |
| Typisch werk | Zichtwerk, leidingwerk, dunne delen | Frames, constructies, seriewerk |
In de praktijk combineren wij beide lasmethoden in één product: het grove werk met MIG/MAG, de zichtnaden met TIG.
Onze TIG-apparatuur
- Lorch AC/DC TIG tot 250 ampère, voor RVS, aluminium en staal
- Lorch DC TIG tot 180 ampère
- Fronius TIG-apparaat
- Siegmund opspantafel van 2 bij 1 meter, voor vlak en haaks aflassen
- Lasmanipulator tot 100 kg, zodat wij zoveel mogelijk onderhands lassen
Laswerk wordt visueel gecontroleerd voordat het de deur uit gaat. Certificering is in overleg mogelijk.
Wat wij met TIG maken
- RVS onderdelen voor de voedingsmiddelenindustrie, waar de las schoon en goed reinigbaar moet zijn
- Leidingwerk en buisverbindingen
- Aluminium behuizingen, kappen en luchtkanalen
- Zichtwerk zoals trapleuningen en hekwerken
- Reparaties en aanpassingen aan bestaande delen, per geval beoordeeld
Veelgestelde vragen over TIG lassen
Wat is het verschil tussen TIG en MIG/MAG lassen?
Bij TIG smelt de elektrode niet mee en voegt de lasser het materiaal met de hand toe; bij MIG/MAG is de draad zelf het toevoegmateriaal en wordt die continu aangevoerd. TIG is nauwkeuriger en schoner, MIG/MAG is sneller.
Welke materialen kunt u TIG lassen?
RVS, aluminium en staal. Voor aluminium gebruiken wij wisselstroom, voor RVS en staal gelijkstroom.
Hoe dun materiaal kunt u TIG lassen?
Dun materiaal is juist het terrein van TIG. Er is geen vaste ondergrens: stuur uw aanvraag in met de dikte en het materiaal, dan zeggen wij of het haalbaar is.
Waarom is TIG duurder dan MIG/MAG?
TIG gaat langzamer en vraagt meer voorbereiding en vakmanschap. Daar staat tegenover dat u vaak nabewerking bespaart, omdat de naad strak en schoon is. Bij een offerte kijken wij welke techniek voor uw product het verstandigst is.
Moet TIG laswerk in RVS gebeitst worden?
Voor zichtwerk en voor onderdelen die vochtig of vuil worden, is dat verstandig. De aanloopkleuren rond de las zijn plekken waar de beschermlaag is aangetast. Beitsen is bij ons een bewerking in eigen huis en gaat op verzoek mee in de offerte.
Wordt er ook op locatie gelast?
Onder bepaalde voorwaarden kan dat. Bel even, dan bespreken wij of het werk zich ervoor leent.
TIG laswerk uitbesteden bij K&S Metaaltechniek
Met meer dan 15 jaar ervaring in metaalbewerking lassen wij TIG in RVS, aluminium en staal. Een tekening is niet verplicht: een schets, foto of oud onderdeel is genoeg om mee te beginnen. U spreekt direct met de eigenaar en heeft op werkdagen binnen 24 uur een offerte. Liever eerst overleggen? Bel 0522 201 714.
Ga ook naar RVS lassen, aluminium lassen en staal lassen.
Technische achtergrond
Voor wie het naadje van de kous wil weten. Klap open wat u zoekt.
Zo werkt het TIG lasproces
Het TIG lasapparaat werkt met een constante stroomsterkte. De lasser bepaalt met het pedaal of de toortsknop hoeveel stroom er loopt, en houdt de toorts langs de naad in een vaste hoek. De wolfraamelektrode smelt niet mee: die geleidt alleen de boog. Het toevoegmateriaal wordt handmatig toegevoegd, druppel voor druppel, waardoor de lasser doorlopend twee handen nodig heeft.
Drie instellingen bepalen het resultaat:
- Stroomsoort. Gelijkstroom voor staal en roestvast staal, wisselstroom voor aluminium en andere non-ferrometalen met een oxidehuid.
- Stroomsterkte. Te laag geeft slechte inbranding, te hoog geeft doorzakken bij dunne platen. De juiste lasparameters hangen af van dikte en materiaal.
- Gas. Wij lassen met argon als inert beschermgas. Het gasdebiet moet kloppen: te weinig gas geeft poreusheid, te veel gas zorgt voor turbulentie waardoor er alsnog lucht bij het smeltbad komt.
De wolfraamelektrode bestaat in verschillende types en diameters. De juiste wolfraamelektrode kiezen en die goed aanslijpen bepaalt of de boog stabiel blijft. Een stabiele boog is het halve werk: die geeft rust in het smeltbad en goed zicht op de las.
Wat bepaalt de laskwaliteit
Een strakke lasnaad is geen kwestie van geluk. Deze punten maken het verschil, en daar letten onze ervaren lassers op:
- Voorbereiding. Vet, verf, vocht en oxide horen eraf. Bij aluminium is dat het halve werk.
- Passing. Een gelijkmatige spleet tussen de delen geeft een gelijkmatige las. Slecht passende delen kosten toevoegmateriaal en warmte.
- Warmte-inbreng. Te veel warmte geeft vervorming en, bij RVS, aanloopkleuren. Wij lassen daarom in kortere trajecten en laten het werk tussendoor afkoelen.
- Positie. Onderhands lassen geeft het rustigste smeltbad. Met de opspantafel en de manipulator draaien wij het werkstuk zoveel mogelijk in die positie.
Omdat TIG vrijwel geen lasspatten geeft en geen slak achterlaat, is de nabewerking beperkt. Bij zichtwerk slijpen wij de naad bij; bij roestvast staal beitsen wij de aanloopkleuren weg.
Offerte aanvragen
Vertel wat u nodig heeft
Beschrijf wat er gelast of gemaakt moet worden, met het materiaal en de aantallen. Een tekening mag, een foto of schets is ook genoeg. Op werkdagen heeft u binnen 24 uur een offerte.
- Binnen 24 uur uw offerte op werkdagen, met prijs en levertermijn
- Tekening niet verplicht een schets, foto of oud onderdeel is genoeg
- Geen minimale afname één stuk is net zo welkom als een serie
- Direct contact met de eigenaar geen tussenpersonen
- Laswerk visueel gecontroleerd voordat het de deur uit gaat
Liever meteen overleggen?0522 201 714
Aanvraag metaalbewerking
Beschrijf wat er gemaakt of bewerkt moet worden. Alleen plaatdelen laten snijden? Kies lasersnijwerk.