Lassen / Aluminium
Aluminium lassen
Aluminium lassen met TIG op wisselstroom en met MIG. Frames, behuizingen, luchtkanalen en samengestelde delen, vanaf één stuk, voor bedrijven in de regio en door heel Nederland.
- Binnen 24 uur uw offerte
- Geen minimale afname
- Tekening niet verplicht
- Ervaring
- 15+JAAR
- Technieken
- MIG/MAG · TIG
- Afname
- Vanaf 1STUK
- Offerte
- < 24UUR
Offerte aanvragen
In drie stappen uw offerte
Beschrijf wat u nodig heeft
Een tekening is niet verplicht: een schets, een foto of een oud onderdeel is genoeg om mee te beginnen.
Wij kijken het na en bellen
Wij nemen materiaal, lastechniek en afwerking met u door, en zeggen het eerlijk als wij iets niet zien zitten.
Binnen 24 uur uw offerte
Op werkdagen heeft u binnen 24 uur een offerte met prijs en levertermijn. Daarna plannen wij het werk in.
Geen rekenmodule, wel een mens die uw aanvraag bekijkt. Offerte aanvragen →
Wat maakt aluminium lassen anders?
Aluminium lassen vraagt een andere aanpak dan staal, en dat komt door twee eigenschappen van het materiaal. Om te beginnen zit er altijd een taaie oxidelaag op het oppervlak. Die laag smelt pas rond 2000 graden, terwijl het aluminium eronder al bij ongeveer 660 graden vloeibaar wordt. Zonder maatregelen zakt het materiaal weg voordat de las pakt.
Daarnaast geleidt aluminium warmte ongeveer vijf keer zo goed als staal. De warmte verdwijnt dus snel uit het smeltbad, waardoor er meer vermogen nodig is en de kans op vervorming groter is. Bij dunne plaat betekent dat werken met korte naden en beheerste warmte-inbreng.
De oxidelaag pakken wij aan met wisselstroom bij het TIG lassen: de positieve halve golf breekt de oxidehuid open, de negatieve zorgt voor de inbranding. Daarnaast reinigen wij het materiaal vooraf, met gereedschap dat alleen voor aluminium wordt gebruikt.
Onze lastechnieken voor aluminium
TIG lassen met wisselstroom
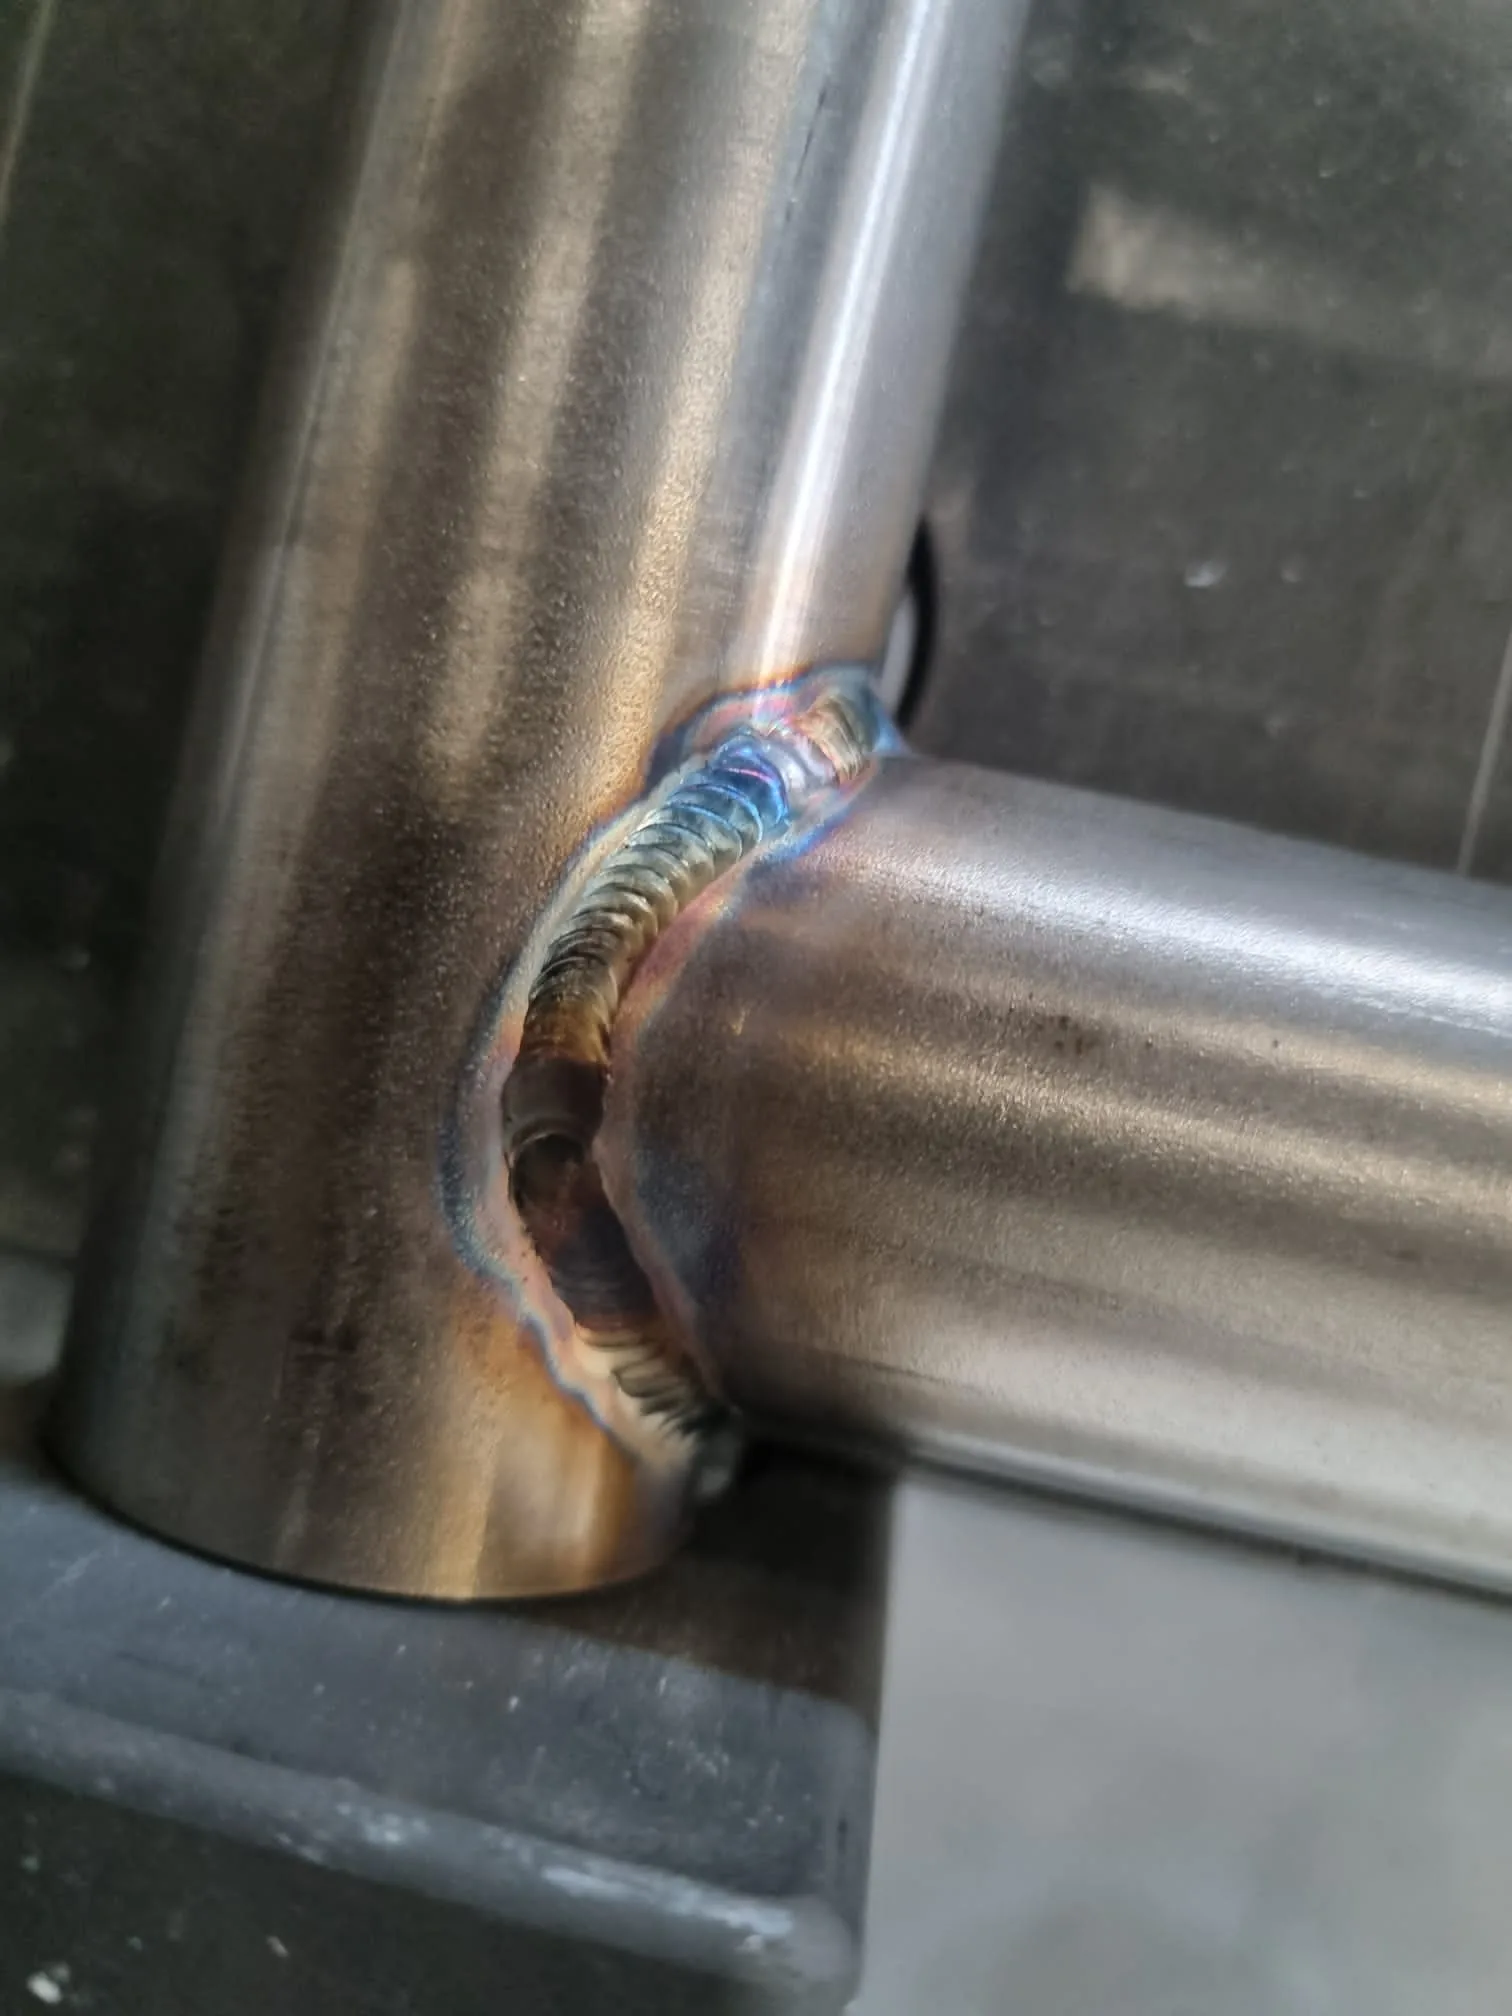
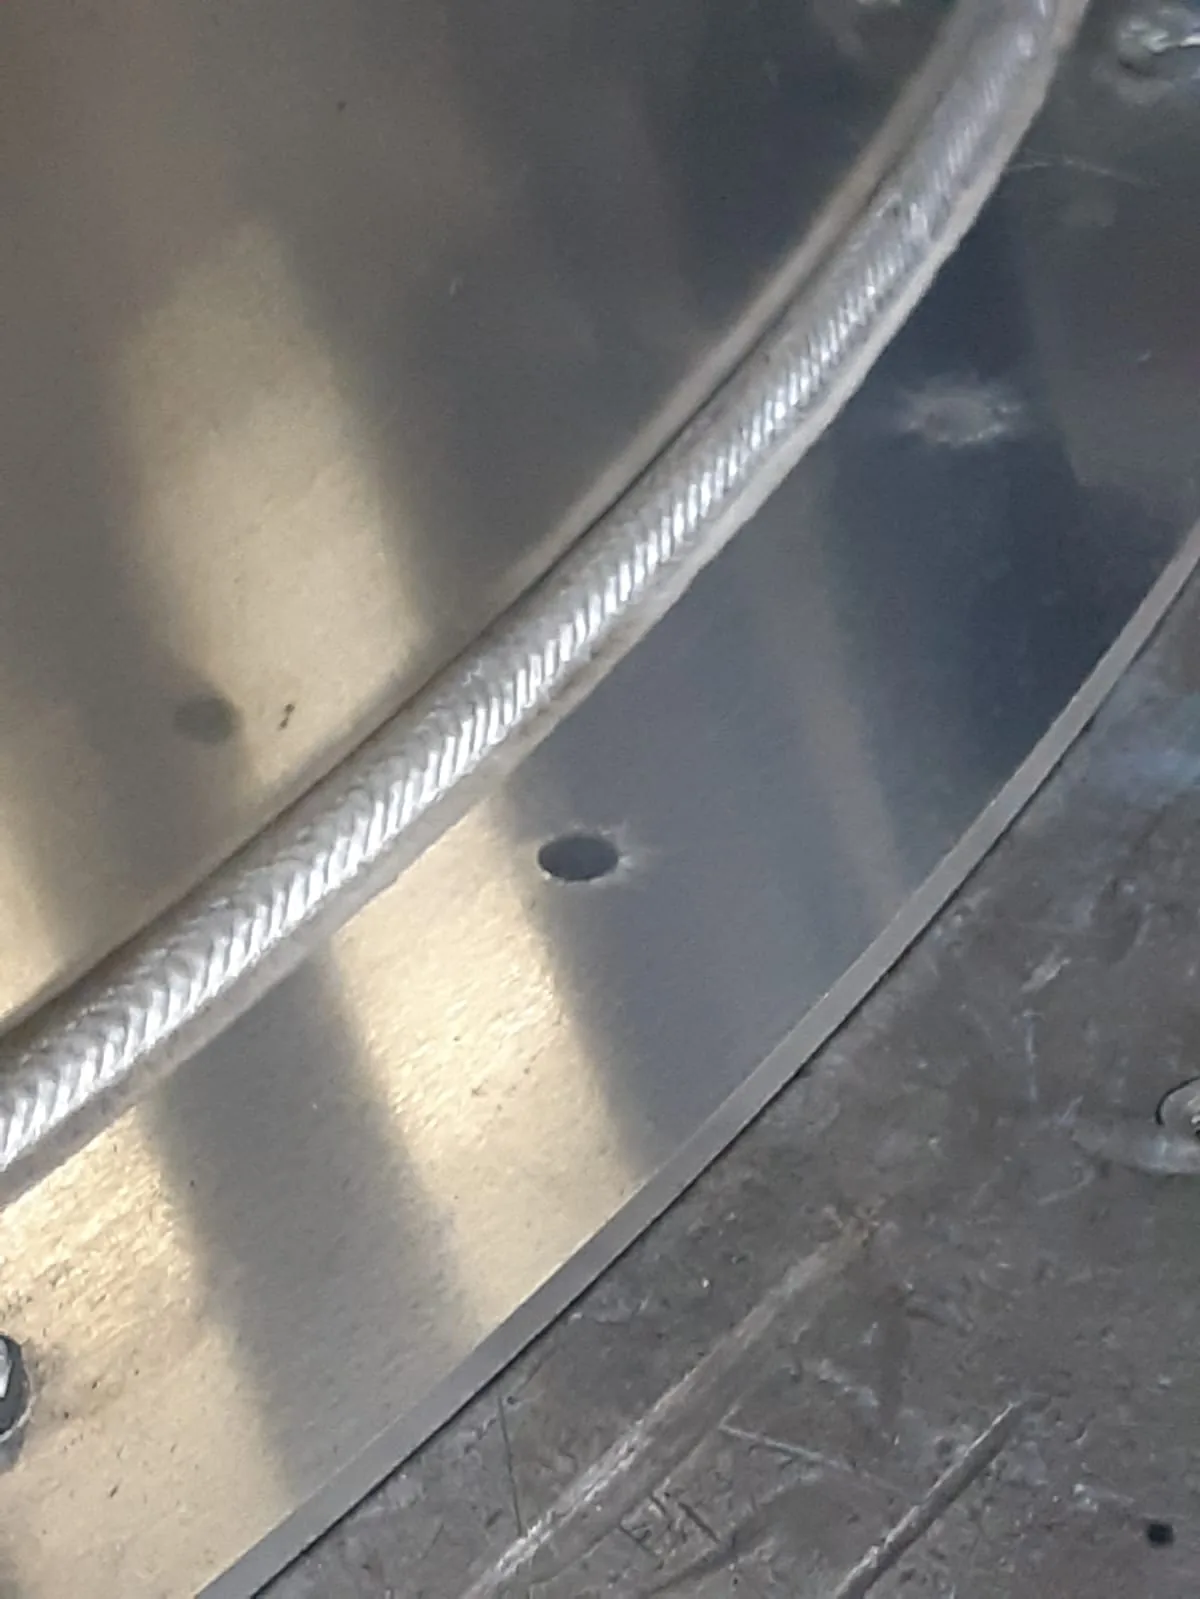
Voor dun materiaal, zichtwerk en nauwkeurig werk gebruiken wij TIG met argon als beschermgas. De lasser voegt het toevoegmateriaal met de hand toe en heeft daardoor volledige controle over het smeltbad. Het resultaat is een strakke, gelijkmatige lasnaad met weinig spatten. Onze Lorch AC/DC lasapparatuur gaat tot 250 ampère.
MIG lassen
Voor langere naden, dikkere delen en grotere series lassen wij aluminium met MIG. De draad wordt continu aangevoerd, waardoor het werk sneller gaat. Dat is de logische keuze voor constructies waar snelheid telt en de las niet in het zicht ligt.
Welke techniek past, hangt af van de dikte, de legering en het uiterlijk dat u verwacht. Wij bespreken dat vooraf. Elektrode lassen doen wij niet: voor aluminium is dat ook geen geschikte methode.
Welke aluminiumlegeringen lassen wij?
Wij werken met alle gangbare plaatlegeringen. De meeste daarvan zijn goed lasbaar, al gedraagt elke legering zich anders:
- 5754 (AlMg3) en 5083 (AlMg4,5Mn): de legeringen uit de 5000-serie zijn goed lasbaar en bestand tegen vocht en zeewater. Voor constructiewerk en behuizingen is dit de gangbare keuze.
- 6082 en andere 6000-legeringen: sterker, maar na het lassen verliest het materiaal rond de las een deel van zijn sterkte. Houd daar in het ontwerp rekening mee.
- 1050 (zuiver aluminium): zacht en goed lasbaar, voor delen waar sterkte minder telt.
Is er voor een bepaalde legering een uitzondering, dan melden wij dat bij de offerte.
Aluminium lassen of toch anders verbinden?
Lassen is niet altijd de beste oplossing. Bij dunne panelen die strak moeten blijven, is een gezette hoek soms verstandiger dan een doorlopende lasnaad; kanten regelen wij via een vaste partner. Moeten aluminium en staal aan elkaar, dan is lassen geen optie en werken wij met een boutverbinding. En gaat het om een onderdeel dat later gedemonteerd moet worden, dan is een schroefverbinding logischer.
Wij denken daarin mee. Beschrijf wat het onderdeel moet doen, dan adviseren wij de verbinding die past.
Aluminium vergeleken met staal en RVS
| Aluminium | Constructiestaal | Roestvast staal | |
|---|---|---|---|
| Gewicht | Ongeveer een derde van staal | Zwaar | Zwaar |
| Warmtegeleiding | Hoog, snelle warmteafvoer | Gemiddeld | Laag |
| Lasproces | TIG op wisselstroom of MIG | MIG/MAG | TIG of MAG |
| Voorbereiding | Oxidelaag en vet eraf, apart gereedschap | Walshuid en roest eraf | Gescheiden van staalwerk |
| Nabehandeling | Slijpen of stralen | Slijpen, daarna coaten | Beitsen tegen aanloopkleuren |
Alle drie de materialen lassen wij in eigen huis, dus een product dat uit meerdere materialen bestaat kan bij ons in één keer rond.
Waar ons aluminium laswerk terechtkomt
- Lucht- en verwarmingstechniek: luchtkanalen, kappen en plaatwerk dat licht moet blijven.
- Machinebouw: frames, behuizingen en beschermkappen.
- Transport: lichte constructiedelen en draagconstructies.
- Interieur en bouw: panelen en profielen die niet mogen roesten.
Aluminium weegt ongeveer een derde van staal en vormt zelf een beschermende oxidelaag, waardoor het buiten goed standhoudt zonder coating. Dat maakt het aantrekkelijk overal waar gewicht telt.
Van gesneden plaat tot compleet product
Omdat wij aluminium lasersnijden en lassen in dezelfde werkplaats doen, hoeft uw werk niet heen en weer. Wij snijden de delen tot 10 mm, lassen ze op de opspantafel en werken ze af.
- Lassen met TIG (wisselstroom) en MIG
- Slijpen van lasnaden en oppervlak, standaard korrel 320 of naar wens
- Glasparelstralen van kleine delen voor een egaal mat oppervlak
- Boren, verzinken en tappen tot M16
- Anodiseren, poedercoaten, kanten en verspanen via vaste partners
Nabewerking is op verzoek. Laswerk wordt visueel gecontroleerd voordat het de deur uit gaat, en certificering is in overleg mogelijk.
Veelgestelde vragen over aluminium lassen
Waarom is aluminium lastiger te lassen dan staal?
Door de oxidelaag, die een veel hoger smeltpunt heeft dan het aluminium eronder, en door de hoge warmtegeleiding. Daardoor is meer vermogen nodig, verdwijnt de warmte sneller en is de kans op vervorming en doorzakken groter. Met wisselstroom bij TIG en een schone voorbereiding is het goed te beheersen.
Welke lastechniek is het beste voor aluminium?
Voor dun materiaal en zichtwerk is TIG op wisselstroom de beste keuze. Voor lange naden, dikkere delen en series gaat MIG sneller. Bij ons kan het allebei, dus de keuze hangt af van uw product.
Kan aluminium na het lassen nog bewerkt worden?
Ja. Wij slijpen lasnaden bij, stralen voor een egaal oppervlak en kunnen boren en tappen. Anodiseren en poedercoaten regelen wij via vaste partners. Houd er rekening mee dat een lasnaad na anodiseren zichtbaar blijft, omdat het toevoegmateriaal anders kleurt.
Kunt u aluminium aan staal of RVS lassen?
Nee, die combinatie is niet te lassen. Aluminium en staal verbindt u met bouten, klinknagels of lijm, of met een speciale overgangsstrip. Wij denken graag mee over de constructie.
Wat is de dunste plaat die u kunt lassen?
Dun materiaal kan, zeker met TIG. Er is geen vaste ondergrens: stuur uw aanvraag in, dan zeggen wij of het haalbaar is.
Wat kost aluminium laswerk?
Dat hangt af van de lengte van de naden, de dikte, de legering en de afwerking. Beschrijf uw project, dan heeft u op werkdagen binnen 24 uur een offerte.
Aluminium laswerk uitbesteden bij K&S Metaaltechniek
Aluminium lassen is bij ons dagelijks werk, met meer dan 15 jaar ervaring in metaalbewerking. Een tekening is niet verplicht: een schets of foto is genoeg om mee te beginnen. U spreekt direct met de eigenaar en heeft op werkdagen binnen 24 uur een offerte. Liever eerst overleggen? Bel 0522 201 714.
Wij lassen ook RVS en staal, met TIG en MIG/MAG.
Technische achtergrond
Voor wie het naadje van de kous wil weten. Klap open wat u zoekt.
Wat bepaalt de kwaliteit van een aluminium las
Bij aluminium lassen zit het verschil tussen een sterke en een zwakke verbinding vooral in de voorbereiding en de instellingen:
- Schoon werk. Vet, vocht en oxide horen eraf. Wij reinigen met gereedschap dat alleen voor aluminium gebruikt wordt, zodat er geen ijzerdeeltjes in de las komen.
- Stroomsoort en stroomsterkte. Wisselstroom bij TIG breekt de oxidelaag open. De juiste lasparameters hangen af van dikte en legering: te weinig stroom geeft slechte inbranding, te veel laat dun materiaal doorzakken.
- Beschermgas. Argon houdt de lucht bij het smeltbad weg. Komt er toch lucht bij, dan ontstaat poreusheid: kleine gaatjes in de las die de sterkte verlagen.
- Warmte-inbreng. Omdat aluminium warmte snel afvoert, lassen wij in kortere trajecten en laten wij het werk tussendoor afkoelen. Zo blijft de vervorming beperkt.
Laswerk wordt visueel gecontroleerd voordat het de deur uit gaat. Ziet een las er niet goed uit, dan halen wij hem eruit en doen wij het opnieuw.
Veelvoorkomende lasfouten bij aluminium
Aluminium is minder vergevingsgezind dan staal. Dit zijn de fouten die wij bij binnengekomen reparatiewerk het vaakst zien:
- Porositeit. Kleine gaatjes in het lasmetaal, veroorzaakt door vocht, vet of een tekort aan beschermgas. Bij aluminium is dit de meest voorkomende fout, en tegelijk de best te voorkomen: droog en vetvrij werken lost het grootste deel op.
- Oxide-insluitsels. Resten van de oxidelaag die in het smeltbad achterblijven en de verbinding verzwakken.
- Doorzakken. Aluminium geeft weinig waarschuwing voordat het vloeibaar wordt. Bij dunne plaat is de juiste stroomsterkte daarom belangrijker dan bij welk ander materiaal ook.
- Warmscheuren. Bepaalde legeringen zijn daar gevoelig voor. Met het passende toevoegmateriaal en een beheerste warmte-inbreng blijft dat beheersbaar.
Laswerk wordt bij ons visueel gecontroleerd. Twijfelen wij over een naad, dan lassen wij hem opnieuw in plaats van hem weg te slijpen.
Achtergrond
Meer over lasersnijwerk
Aluminium zetten of lassen?
Wanneer een gelaste hoek beter uitpakt
Lees verder →BlogIs aluminium lastiger dan staal?
Waarom aluminium andere instellingen vraagt
Lees verder →BlogWelke aluminiumsoort u kiest
Verschillen tussen de gangbare legeringen
Lees verder →BlogAluminium voor zichtdelen
Wat u van de afwerking mag verwachten
Lees verder →Offerte aanvragen
Vertel wat u nodig heeft
Beschrijf wat er gelast of gemaakt moet worden, met het materiaal en de aantallen. Een tekening mag, een foto of schets is ook genoeg. Op werkdagen heeft u binnen 24 uur een offerte.
- Binnen 24 uur uw offerte op werkdagen, met prijs en levertermijn
- Tekening niet verplicht een schets, foto of oud onderdeel is genoeg
- Geen minimale afname één stuk is net zo welkom als een serie
- Direct contact met de eigenaar geen tussenpersonen
- Laswerk visueel gecontroleerd voordat het de deur uit gaat
Liever meteen overleggen?0522 201 714
Aanvraag metaalbewerking
Beschrijf wat er gemaakt of bewerkt moet worden. Alleen plaatdelen laten snijden? Kies lasersnijwerk.